

 2026.09.29
 Nouvelles de l'industrie
La question finit par se poser dans toutes les boîtes aux lettres d'approvisionnement : est-ce que 50 % de coton et 50 % de polyester sont bons ? La réponse honnête est qu'il est véritablement excellent pour un ensemble spécifique de travaux et tout à fait ordinaire pour d'autres, et le rapport imprimé sur une fiche technique vous en dit beaucoup moins que la structure du fil qui se cache derrière. Lorsqu'une usine étiquette un tissu 50/50, cela signifie généralement que le fil lui-même a été filé à partir d'un mélange intime de fibres de coton et de fibres de polyester à parts égales. Cette construction se comporte très différemment d’un tissu tissé avec une alternance de fils de coton et de polyester, même si les deux sont communément décrits comme des mélanges coton-polyester. Dans un mélange intime, les deux fibres se côtoient à l'intérieur de chaque fil, de sorte que le tissu fini hérite d'un véritable mélange de propriétés plutôt que d'un patchwork de rayures qui se séparent dès qu'une couture est soulignée. Les acheteurs qui commandent le même rapport nominal auprès de deux usines différentes et reçoivent deux tissus complètement différents constatent presque toujours une différence dans l'architecture du fil, et non une différence dans les pourcentages.
Le mélange existe pour des raisons à la fois économiques et pratiques. Le coton apporte respirabilité, absorption de l'humidité, une main douce et naturelle et une surface qui prend les colorants réactifs avec une clarté exceptionnelle. Le polyester contribue à la résistance à la traction, à l'abrasion, à la rétention de la couleur et à une mémoire de forme qui survit à des dizaines de cycles de lavage. Combinez-les dans des mesures égales et le résultat coûte moins cher qu'un bon coton, dure beaucoup plus longtemps qu'un bon coton et est beaucoup plus naturel sur la peau qu'un support entièrement en polyester. Pour les programmes d'uniformes, les textiles d'accueil, les vêtements de travail, les panneaux de rideaux et une longue liste de vêtements décontractés, cette combinaison s'est avérée remarquablement difficile à battre lorsque le calcul est basé sur le coût par vêtement plutôt que le coût par mètre. Le mélange se comporte également de manière prévisible à la table de découpe, ce qui compte plus que la plupart des gens ne l’admettent. Un tissage uni 50/50 conserve son grain, résiste à l'inclinaison qui affecte les constructions en coton lâche et passe à travers un équipement de coupe automatisé sans l'étirement qui transforme un marqueur propre en un gaspillage de mètres. Cette seule propriété permet aux usines d'économiser plus d'argent chaque saison que n'importe quelle négociation sur quelques centimes par mètre.
Commencez par les points forts, car ils expliquent pourquoi ce mélange a survécu à des décennies d'innovation en matière de fibres et figure toujours dans les cahiers des charges des principaux programmes d'uniformes et d'hôtellerie. La durabilité passe avant tout. Le polyester résiste bien mieux à l'abrasion, aux flexions répétées et au boulochage que le coton, de sorte qu'une chemise, un pantalon ou un drap 50/50 dure largement plus longtemps qu'un article comparable en pur coton dans des environnements à forte usure. La stabilité dimensionnelle est le deuxième avantage structurel. La fraction polyester limite le rétrécissement pendant le lavage et le séchage, ce qui maintient la taille des vêtements constante sur une main-d'œuvre importante et empêche le fluage lent des lignes d'ourlet qui gâche l'apparence des uniformes en coton après vingt lavages. La récupération des rides est la troisième. Le polyester est thermoplastique, de sorte que le tissu rebondit après le froissement au lieu de le retenir, et un vêtement qui nécessite moins de repassage est un vêtement qui survit à un long travail et qui semble présentable.
Les faiblesses sont également bien documentées et méritent d’être prises au sérieux avant de s’engager dans une production. La respirabilité est la plainte la plus fréquente. Le coton absorbe l'humidité et la libère progressivement ; le polyester n’en transporte presque rien. Dans un tissage équilibré, les fibres de polyester bloquent une partie du chemin que l'humidité emprunterait autrement, de sorte que le tissu peut être moite contre la peau par temps humide ou pendant un travail physique. La sensation de la main est le deuxième compromis. Même avec le filage et le mercerisage modernes, un fond 50/50 correspond rarement à la douceur du coton peigné ou au drapé fluide de la viscose, et la différence devient évidente dès que le tissu est coupé en un vêtement destiné à bouger. Le boulochage superficiel est le troisième. Étant donné que les deux fibres s'usent à des rythmes différents, les fibres courtes de coton se détachent tandis que les filaments de polyester restent ancrés, produisant de petites bouloches difficiles à enlever sans endommager le tissu. L'accumulation d'électricité statique dans des conditions sèches et une réponse chromatique légèrement atténuée sur les nuances profondes complètent la liste des désagréments pratiques.
| Propriété | 100% Coton | 50/50 coton polyester | 65% Polyester 35% Coton | 100 % polyester |
|---|---|---|---|---|
| Respirabilité | Excellent | Modéré | En dessous de la moyenne | Pauvre |
| Douceur contre la peau | Excellent | Bien | Moyenne | Foire |
| Récupération des rides | Pauvre | Bien | Très bien | Excellent |
| Résistance au retrait | Faible | Bien | Très bien | Excellent |
| Résistance à l'abrasion | Modéré | Bien | Très bien | Excellent |
| Conservation de la couleur après lavage | Bien | Très bien | Très bien | Excellent |
| Absorption de l'humidité | Élevé | Moyen | Faible | Très faible |
| Utilisation finie typique | Chemises haut de gamme, literie | Uniformes, vêtements de travail, draps | Vêtements de travail, couvertures d'extérieur | Textiles de performance et industriels |
Alors, quand une construction 50/50 est-elle réellement la bonne décision ? C'est la bonne décision lorsque le produit doit survivre au blanchiment industriel, lorsque la cohérence de la taille d'une commande importante compte plus que le toucher luxueux, lorsque le prix de détail cible se situe au milieu du marché et lorsque le vêtement ou le textile est censé être utilisé de manière intensive plutôt que porté occasionnellement. Cela devient une mauvaise décision lorsque l'utilisateur final porte l'article contre la peau nue dans un climat chaud, lorsque le drapé est la caractéristique de conception déterminante, lorsque le produit doit ressembler à une fibre naturelle de première qualité ou lorsque l'acheteur doit être en mesure de faire une allégation crédible de contenu recyclé sans documentation supplémentaire.
Teindre un mélange équilibré est le moment où les deux fibres cessent de coopérer et commencent à rivaliser. Le coton est une fibre de cellulose et prend des colorants réactifs, en cuve ou directs. Le polyester est un thermoplastique synthétique qui prend des colorants dispersés à haute température et pression. Un support 50/50 nécessite donc soit deux bains de teinture séparés, soit un processus à bain unique soigneusement conçu qui transporte les deux classes de teinture à la fois. La teinture en deux bains offre généralement la meilleure profondeur et la solidité la plus propre, mais elle consomme plus d'eau, d'énergie et de temps, et fait grimper le coût par mètre. La teinture en un seul bain est plus rapide et moins chère, même si le risque de taches croisées et de variation de teinte augmente sensiblement, en particulier sur les tons moyens et profonds. C’est la raison la plus courante pour laquelle deux usines proposent des prix très différents pour ce qui semble être le même tissu.
L'impression suit la même logique et ajoute ses propres complications. L'application d'un pigment ou d'une encre sur une surface 50/50 signifie que le colorant doit se lier simultanément à deux substrats chimiquement différents, c'est pourquoi la méthode d'impression détermine le résultat final bien plus que le rapport de mélange. L'impression numérique à jet d'encre offre une liberté de conception et une flexibilité à court terme, mais l'encre se dépose différemment sur les fractions de coton et de polyester, et un prétraitement mal adapté se traduira par une différence visible de profondeur sur l'ensemble du motif. L'impression par transfert par sublimation ne fonctionne correctement que lorsque la part de polyester est suffisamment élevée pour accepter le gaz colorant dispersé, c'est pourquoi un mélange équilibré est rarement le meilleur candidat pour cette voie. L’impression réactive reste l’option la plus efficace pour la fraction coton, offrant la douceur au toucher et les détails clairs qu’attendent les acheteurs de mode et de textiles d’intérieur. Les tissus destinés aux vêtements qui seront portés à même la peau par temps chaud bénéficient d'une base d'impression qui préserve intact le caractère du coton, c'est pourquoi des constructions légères telles que tissu imprimé numérique pour robes d'été sont généralement conçus autour d’une recette à dominante coton plutôt que d’une recette entièrement équilibrée.
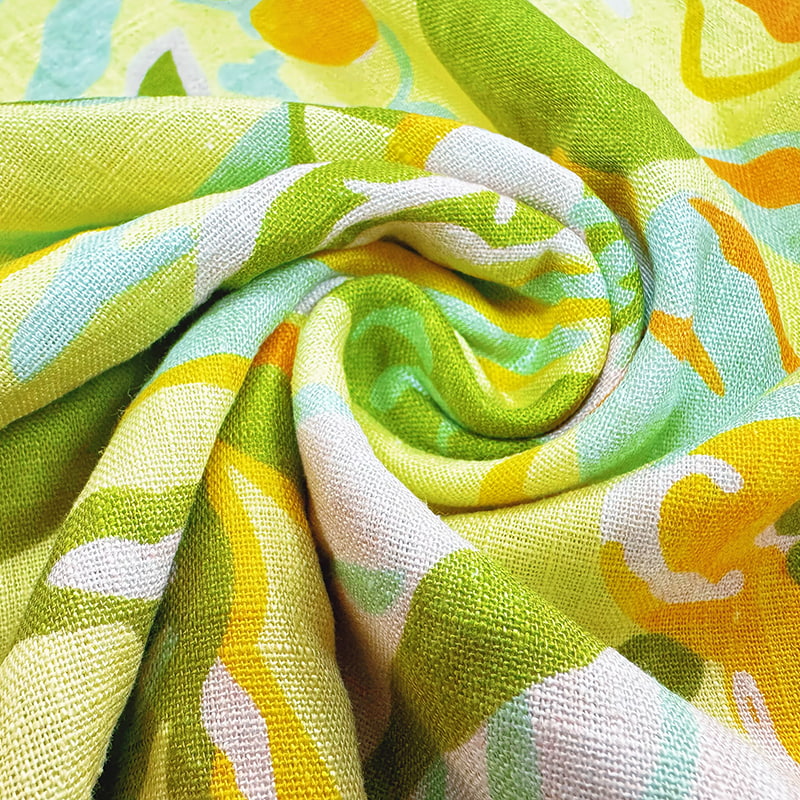 Tissu d'impression par sublimation numérique en coton polyester léger et durable Ce produit est fabriqué à partir de fibres de polyester recyclées de haute qualité, qui permettent d'obtenir un effet d'impression de motifs lumineux et saturés et de détails clairs grâce à une chaleur élevée. Voir le produit →
La finition est l’étape où un tissu médiocre 50/50 peut être sauvé ou ruiné, et il mérite plus d’attention qu’il n’en reçoit habituellement. Une ligne de finition correctement construite commence par le flambage et le désencollage pour éliminer les fibres de surface et l'encollage résiduel, passe par le mercerisage ou le traitement caustique lorsque la teneur en coton le justifie, puis applique les finitions mécaniques et chimiques qui définissent le caractère final. Le sanforisation contrôle le retrait résiduel, ce qui est extrêmement important pour un mélange dont l'acheteur s'attend à ce qu'il soit dimensionnellement stable. Les agents adoucissants améliorent la sensation au toucher mais peuvent réduire la résistance à la déchirure s'ils sont trop appliqués. Les finitions anti-boulochage réduisent les peluches de surface qui affectent les mélanges, même si elles les éliminent rarement complètement. Pour les produits qui nécessitent une surface nette et durable, la finition en résine ajoute une rétention de forme au détriment d'une certaine respirabilité. L'ordre dans lequel ces étapes sont appliquées et la tension maintenue à chaque étape déterminent si le rouleau fini tient les promesses faites dans les spécifications. C'est pourquoi le partenaire de finition est aussi important que le fournisseur écru, et pourquoi les acheteurs expérimentés demandent à voir les dossiers de finition plutôt que de se fier uniquement à un certificat.
Un processus de sélection pratique commence par quatre questions qui n'ont rien à voir avec le rapport de mélange. Tout d’abord, quel est l’environnement de port ? Un vêtement lavé industriellement deux fois par semaine ne se comporte en rien comme un vêtement lavé à la maison une fois tous les quinze jours, et l'équilibre des fibres qui survit au premier semblera inutilement raide au cours du second. Deuxièmement, à quoi s’attendre en matière de contact cutané ? Si le tissu touche la peau nue pendant des heures, un mélange équilibré est un compromis que le porteur remarquera. Troisièmement, quelle est la norme de couleur ? Les noirs profonds, les bleu marine saturés et les rouges vifs se comportent différemment sur un support mélangé que sur du coton seul, et le bain de laboratoire approuvé sur un substrat peut ne pas se reproduire sur un autre. Quatrièmement, de quelle documentation l’acheteur a-t-il besoin ? La certification des substances réglementées, la traçabilité des fibres brutes et les déclarations concernant le contenu recyclé dépendent toutes de la chaîne en amont, et non de la seule usine de tissage. Un fournisseur responsable discutera de ces points avant de proposer un prix, car les réponses changent le fil, la construction et le parcours de finition.
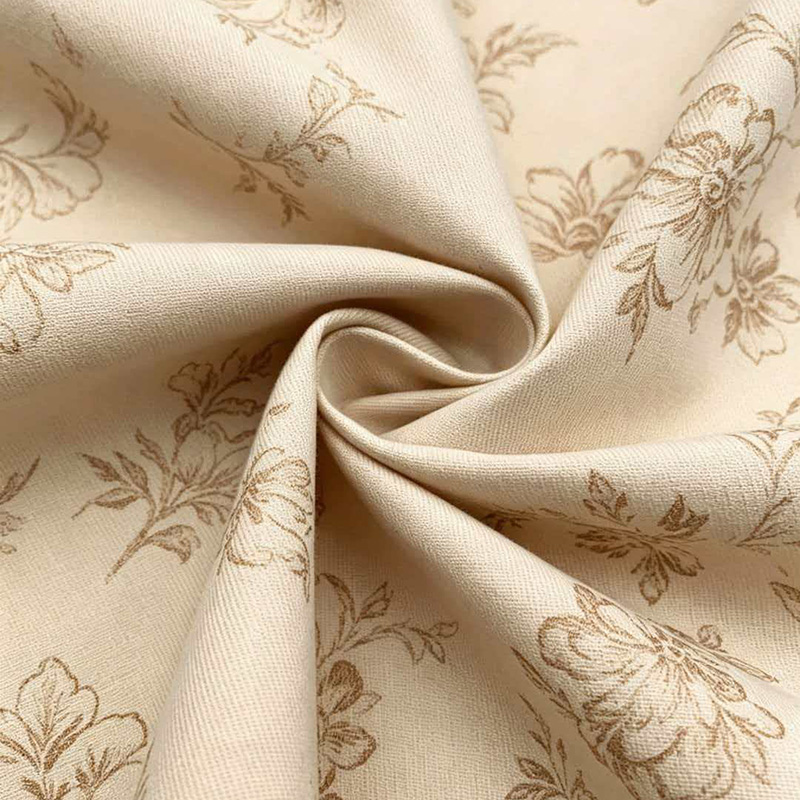 100% Coton Plain Weave Fabric 100% Coton Plain Weave is a classic cotton fabric highly appreciated for its natural softness and skin-friendly feel. Woven using a plain weave, the yarns are tightly... Voir le produit →
Beyond those four questions, the technical specification sheet is where most sourcing mistakes are made and where most of them can be avoided. Weight per square metre determines how the cloth hangs and how long it lasts, and a difference of twenty grams can change a garment from substantial to flimsy. Yarn count drives surface smoothness and print resolution, so a fine count is essential when detailed artwork has to reproduce cleanly. Shrinkage figures should always be quoted after a defined wash cycle, never as a vague promise of pre-shrunk. Colour fastness needs to be stated separately for washing, rubbing, light and perspiration, because a fabric that passes one test comfortably can fail another badly. Tear and tensile strength indicate how the cloth will behave during cutting and sewing, and they matter more than most buyers expect on lightweight constructions. Finally, certifications tied to responsible production give brand owners the documentation they need when their own customers ask difficult questions. Working with a supplier that can match the fibre blend to a suitable print and finishing route, and that can show certification such as Tissu imprimé numérique certifié OEKO-TEX where the programme requires it, removes most of the guesswork from a blended-fabric order.
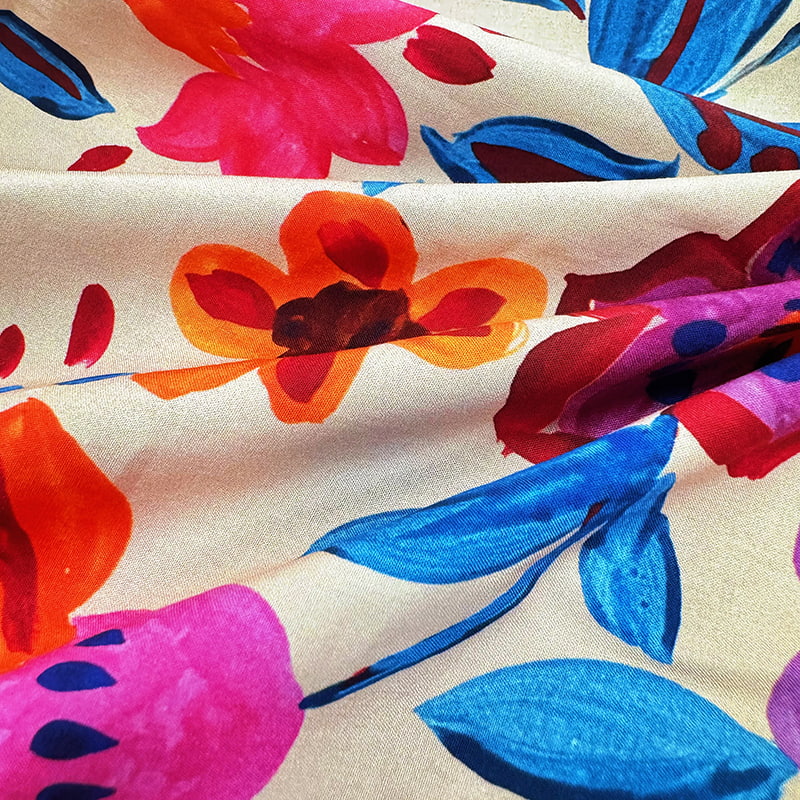 Durable and Comfortable Cotton Reactive Printing Fabric This product is made of 100% premium cotton fibers. Through an eco-friendly reactive printing process, the patterns are delicately and firmly printed on the fabric sur... Voir le produit →
 Fabricants de tissus imprimés numériques en gros