

 2026.10.06
 Nouvelles de l'industrie
Toutes les quelques semaines, un développeur de produits nous envoie la même question, enveloppée dans une phrase légèrement différente : « 80 % de coton et 20 % de polyester sont-ils réellement un bon mélange ? » Parfois, il vient d’une marque qui construit une capsule estivale ; Parfois, cela vient d'un responsable des achats à qui on a proposé trois prix différents pour ce qui ressemble au même tissu grège. La question est courte, mais la réponse comporte plusieurs facettes, car le coton-polyester 80/20 n'est pas un seul tissu. Il s'agit d'une famille de tissus, et sa qualité vit ou meurt selon la façon dont le fil est filé, dont le grège est tissé et dont la surface est imprimée et finie.
De là où nous sommes, où nous faisons fonctionner des lignes d'impression numérique et réactive sur des centaines de milliers de mètres chaque année, la réponse honnête est la suivante : 80 % de coton et 20 % de polyester constituent un très bon mélange pour une très large gamme de textiles du quotidien, et un mauvais choix pour un ensemble restreint mais important d'entre eux. L’astuce consiste à savoir de quel côté de cette ligne se situe votre projet.
Un mélange 80/20 signifie que le fil contient 80 % de fibres de coton et 20 % de fibres de polyester en poids, mélangées soit au stade de la filature, soit pendant le tissage. Le polyester n’est pas un revêtement et ce n’est pas une finition qui s’efface. Il se trouve à l’intérieur de la structure du fil, c’est exactement pourquoi la performance qu’il offre est permanente.
Il est utile de réfléchir au mélange en termes de nombre de fibres plutôt que de poids de fibres. Le polyester est plus léger et plus résistant par unité de poids que le coton, donc 20 % en poids se traduit par une part considérablement plus élevée de fibres individuelles dans la section transversale du fil. C'est pourquoi un tissu composé « seulement » d'un cinquième de polyester se comporte si différemment du pur coton.
Cotton carries the hand feel. Il apporte douceur, surface mate naturelle, absorption de l'humidité et confort cutané. Il accepte également parfaitement les encres à base d’eau, ce qui est extrêmement important une fois que le tissu atteint l’étape d’impression.
Polyester is the structural partner. Il augmente la résistance à l'humidité et au sec, résiste au froissement, réduit le rétrécissement et aide le tissu à conserver sa forme après des lavages et des usures répétés.
Lorsque ces deux rôles s'alignent correctement, vous obtenez un tissu qui se rapproche plus du coton que du synthétique, mais qui survit à bien plus d'abus que le pur coton ne le pourrait jamais.
L’argument le plus solide en faveur du 80/20 apparaît dans les produits qui sont portés durement et lavés souvent. Pensez aux uniformes, aux vêtements de travail, aux vêtements scolaires, aux vêtements promotionnels, aux taies d'oreiller, aux housses de coussin, aux sacs fourre-tout, au linge de table pour les lieux très fréquentés et aux chemises décontractées à prix moyen. Dans ces applications, la petite part de polyester prolonge discrètement la durée de vie du produit.
La respirabilité est un autre point fort. Parce que le coton domine le mélange, l’air circule toujours à travers le tissu d’une manière qu’il ne fait tout simplement pas dans une construction à dominante polyester. Pour les vêtements et la literie pour temps chaud, cette différence est immédiatement perceptible par la personne qui porte ou dort sur le produit fini.
L’imprimabilité est le troisième avantage, et c’est celui qui se rapproche le plus de notre propre travail. Les mélanges riches en coton acceptent bien les encres pigmentées et réactives, conservent les détails des lignes fines et reproduisent les dégradés et les illustrations photographiques sans les bords boueux que l'on voit parfois sur les substrats fortement synthétiques.
En pratique, une base coton-polyester 80/20 est l’un des substrats les plus tolérants avec lesquels une imprimante puisse travailler. Il tolère la sensation de main plus douce que demandent les acheteurs de mode tout en conservant l'enregistrement sur des modèles répétés complexes.
Aucun mélange n’est universel et prétendre le contraire fait plus de mal que de bien. Voici les domaines dans lesquels le coton-polyester 80/20 rencontre véritablement des difficultés et dans lesquels nous conseillons régulièrement à nos clients d'envisager un tissu de base différent.
Les fibres de coton plus courtes d'un fil mélangé ont tendance à migrer vers la surface et à s'emmêler en petites bouloches, en particulier dans les constructions à faible torsion qui subissent beaucoup d'abrasion. Il s'agit d'un problème de filage et de finition plus que d'un problème de fibre, mais il apparaît beaucoup plus souvent dans les versions grège 80/20 bon marché que dans les versions haut de gamme.
Cotton shrinks in hot water; polyester barely moves. Si le tissu n'est pas correctement pré-rétréci ou thermofixé, les deux fibres tirent l'une contre l'autre lors du premier lavage et le vêtement peut se déformer. Les usines qualifiées compensent cela lors de la finition, mais c'est l'une des premières choses à vérifier lors d'un audit qualité.
Le coton prend des colorants réactifs ; le polyester prend des colorants dispersés. Dans un tissu mélangé, obtenir une teinte unique et uniforme sur les deux fibres nécessite soit un processus à deux bains, soit un système à un bain soigneusement adapté. Un 80/20 mal teint présente un subtil aspect « chiné » ou ombré sous certains éclairages, ce qui convient à certains produits décontractés et inacceptable pour d'autres.
Le polyester n'absorbe pas l'eau, ce qui est normalement un avantage, mais il peut emprisonner les huiles et les composés responsables des odeurs contre la peau. Pour les applications très sujettes à la transpiration, telles que les vêtements de sport performants, un mélange riche en coton n'est généralement pas la bonne réponse, et un mélange synthétique technique ou de laine sera bien plus utile à celui qui le porte.
Les textiles à fibres mélangées sont notoirement difficiles à recycler car le coton et le polyester ne peuvent pas être séparés par des moyens mécaniques. Les marques ayant des engagements stricts en matière de circularité préfèrent souvent les constructions mono-matériaux, et c'est une raison légitime pour s'éloigner du 80/20.
Le tableau ci-dessous met le mélange coton-polyester 80/20 côte à côte avec les alternatives les plus courantes que nous voyons dans les demandes d'échantillonnage. Les notes supposent un grège bien fait, de poids comparable et un itinéraire de finition standard.
| Propriété | 100% Coton | 80/20 Cotton-Poly | 50/50 coton-poly | 100 % polyester |
|---|---|---|---|---|
| Respirabilité | Excellent | Très bien | Modéré | Faible |
| Résistance aux rides | Faible | Bien | Très bien | Excellent |
| Risque de retrait | Élevé | Faible to moderate | Faible | Très faible |
| Durabilité à la traction | Modéré | Bien | Très bien | Excellent |
| Conservation des détails d'impression | Excellent | Très bien | Modéré | Bien with sublimation |
| Confort de la peau | Excellent | Très bien | Modéré | Faible to moderate |
| Vitesse de séchage | Lent | Modéré | Rapide | Très rapide |
| Rentabilité | Modéré | Bien | Très bien | Bien |
Lisez ce tableau en pensant à votre produit final. Un hôtel qui achète du linge de lit pèsera lourdement sur la respirabilité et le confort ; un fournisseur d'articles promotionnels expédiant 50 000 sacs fourre-tout pèsera plutôt le coût et la durabilité. Les deux peuvent justifier un 80/20, mais pour des raisons différentes.
C’est là que notre propre expérience s’avère le plus directement utile, car l’impression sur un tissu mélangé n’est pas la même chose que l’impression sur du pur coton ou du pur polyester. Chaque fibre réagit différemment à l’encre et l’imprimeur doit décider quelle fibre le design doit privilégier.
Le jet d'encre numérique vous offre la plus grande liberté de conception, y compris les illustrations photographiques, les dégradés fins et les petits tirages. Sur une base 80/20, la partie en coton absorbe l'encre et conserve l'aspect doux et naturel, tandis que la partie en polyester contribue à la netteté. Nous utilisons une gestion des couleurs basée sur ICC pour maintenir les couleurs d'écran, les marquages et la production en vrac alignés, ce qui est particulièrement important lorsqu'une marque correspond à une référence Pantone ou à un échantillon préalablement approuvé.
L'impression réactive se lie chimiquement aux fibres de cellulose, elle fonctionne donc à merveille sur les mélanges riches en coton où le coton fait l'essentiel du travail visuel. La profondeur des couleurs et la solidité au lavage sont excellentes et le toucher reste doux. Le compromis est que la part de polyester n'absorbe pas le colorant réactif de la même manière, de sorte que les nuances extrêmement saturées peuvent être légèrement plus claires qu'un résultat 100 % coton. Pour les applications où cela est important, explorer un tissu d'impression réactif en coton respirant donne une base de référence utile pour la comparaison.
Les encres de sublimation se lient uniquement au polyester, ce qui signifie que sur une base 80/20, seulement environ un cinquième de la surface acceptera réellement l'encre. Cela fait de la sublimation un mauvais choix pour les mélanges de coton épais, mais un ajustement exceptionnel pour les constructions à dominante polyester ou riches en polyester. Lorsqu’un projet nécessite une impression haute définition nette avec une excellente résistance au lavage et une main légèrement plus nette, la voie de la sublimation est généralement la bonne solution.
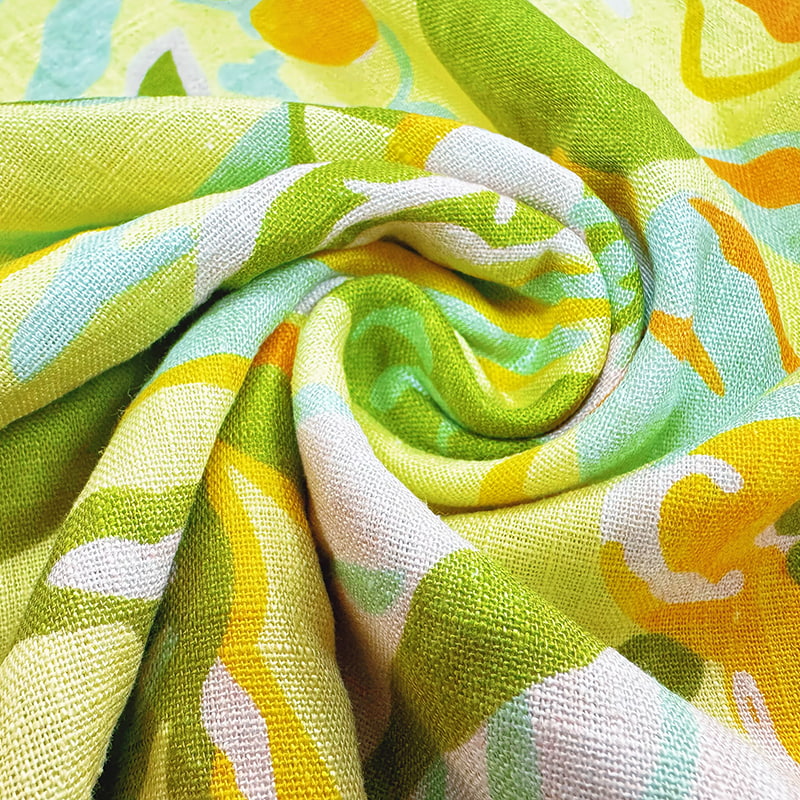 Tissu d'impression par sublimation numérique en coton polyester léger et durable Ce produit est fabriqué à partir de fibres de polyester recyclées de haute qualité, qui permettent d'obtenir un effet d'impression de motifs lumineux et saturés et de détails clairs grâce à une chaleur élevée. Voir le produit →
Pour les projets où la part de polyester est suffisamment élevée pour réaliser une impression par sublimation, un tissu d'impression par sublimation numérique polyester-coton léger et durable offre un excellent équilibre entre netteté d'impression, éclat des couleurs et durabilité au quotidien.
Plutôt que de vous demander si 80/20 est une bonne chose dans l'abstrait, demandez-vous ce dont votre produit a besoin pour survivre. La liste de contrôle ci-dessous est la même que celle que nous étudions avec les clients avant le début de l'échantillonnage.
Les chemises décontractées, les robes d'été, les chemisiers, les jupes et les pantalons légers conviennent tous à une base 80/20. Le tissu se drape doucement, s'imprime proprement et conserve sa forme malgré un usage répété. Les vêtements destinés aux climats chauds et humides bénéficient particulièrement de leur construction riche en coton.
Les housses de coussin, le linge de table, les rideaux légers et les garnitures de rembourrage bénéficient de la résistance aux plis et de la stabilité dimensionnelle du mélange. Les imprimés restent nets et le tissu résiste à l'abrasion quotidienne associée aux tissus d'ameublement.
Le tableau est mitigé. Une utilisation en extérieur de faible intensité, comme les vêtements de camping ou les vêtements de travail de jardin, est acceptable, mais les vêtements à forte transpiration nécessitent généralement un synthétique technique à la place. Faites correspondre la fibre à l'activité.
Les sacs fourre-tout, les tabliers imprimés, les torchons, les couvertures de cahiers et les textiles promotionnels conviennent naturellement au 80/20, car la structure des coûts fonctionne et la qualité d'impression reste élevée lors des commandes répétées importantes.
Si votre produit final est une robe d'été où le drapé et l'éclat des couleurs sont les facteurs décisifs, cela vaut la peine de consulter un site dédié. tissu imprimé numérique pour robes d'été comme référence avant de verrouiller la spécification.
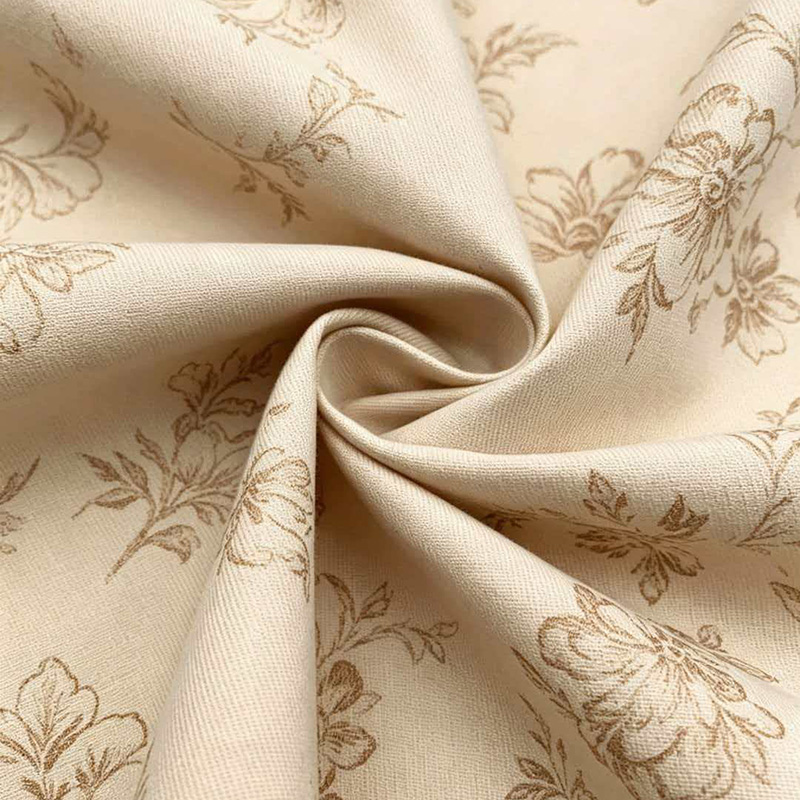 100% Coton Plain Weave Fabric 100% Coton Plain Weave is a classic cotton fabric highly appreciated for its natural softness and skin-friendly feel. Woven using a plain weave, the yarns are tightly... Voir le produit →
Là où le confort et la pureté des fibres comptent plus que la résistance aux plis, un tissu à armure toile 100 % coton offre le point de comparaison le plus proche et montre clairement la contribution du polyester.
Si vous êtes sur le point de passer une commande de tissu imprimé coton-polyester 80/20, étudiez ces points avec votre fournisseur avant le versement de la caution. Chacun d’eux nous a coûté du temps, à nous ou à nos clients, à un moment donné.
Aucune de ces questions n’est inhabituelle et une usine compétente y répondra sans hésitation. L’hésitation en elle-même est une information utile.
Moins que le pur coton, mais il peut quand même rétrécir si le tissu n'a pas été correctement pré-rétréci ou thermofixé. Un 80/20 bien fini présente généralement un rétrécissement à un chiffre après trois lavages, comparé à des chiffres nettement plus élevés pour le coton non traité.
Oui, pour la plupart des vêtements d’été décontractés. Étant donné que le coton domine le mélange, l’air circule toujours à travers le tissu et l’humidité s’éloigne assez bien de la peau. Il ne correspond pas au pur coton ou au lin en cas de chaleur extrême, mais il surpasse toute construction à dominante polyester.
Absolument. L'impression numérique à jet d'encre gère bien les dégradés, les détails fins et les images photographiques sur des mélanges riches en coton. La clé est une bonne gestion des couleurs au stade du prépresse afin que ce que vous approuvez à l’écran corresponde à ce qui sort de la chaîne.
C'est un choix raisonnable pour les housses de couette, les taies d'oreiller et les ensembles de draps de milieu de gamme où la résistance aux plis et la durabilité sont importantes. Pour une literie haut de gamme où la respirabilité et le toucher sont la priorité, le pur coton ou le coton-lin l'emportent généralement.
Une base 80/20 imprime généralement avec des couleurs plus riches et plus douces car une plus grande partie de la surface est en coton. Une construction 65/35 ou 50/50 résistera plus efficacement au froissement mais tend à produire un résultat d'impression légèrement plus plat et plus synthétique.
Le mélange coton-polyester 80/20 a survécu à des décennies d'innovation en matière de fibres car il résout un problème réel : il permet au coton de se comporter un peu mieux et de coûter un peu moins cher sans renoncer aux qualités que les gens apprécient réellement du coton. Ce n’est pas une affirmation marketing, c’est un fait structurel sur la façon dont les deux fibres interagissent à l’intérieur d’un seul fil.
La direction que prennent les développements est plus intéressante que le mélange lui-même. Nous constatons une demande croissante pour du contenu en polyester recyclé dans des mélanges riches en coton, pour des méthodes d'impression réactives et numériques à faible teneur en eau, et pour un approvisionnement en fibres traçable qui peut être documenté de la balle au rouleau fini. Les marques se posent des questions plus difficiles sur l'origine de leur polyester et la façon dont l'impression a été fixée, et les usines qui peuvent répondre clairement à ces questions sont celles qui remporteront la prochaine série de programmes.
Si vous développez une gamme et souhaitez tester le comportement d'une base coton-polyester 80/20 avec votre œuvre d'art, la voie la plus efficace est un court tirage numérique : commandez un ratage, lavez-le, portez-le et jugez-le par rapport à votre produit réel plutôt que par rapport à une fiche technique. Cette seule étape résout plus d'incertitude que n'importe quelle quantité de discussion, et c'est généralement là que se trouve la vraie réponse à la question « ce mélange est-il bon ? » devient enfin clair.
 Fabricants de tissus imprimés numériques en gros